




ძირითადი დასკვნები
- ახალ რეზინის ქარხანას აღჭურვილობა 5 ძირითად სადგურზე სჭირდება — ჭრა, ბეწვის მოცილება, გამოყოფა, გაწმენდა/გაშრობა და დასრულება — და მათი სწორი თანმიმდევრობით შეძენა ისეთივე მნიშვნელოვანია, როგორც თავად სია.
- ერთი ჰაერის ძრავით მომუშავე თმის მოსაშორებელი მანქანა წუთში დაახლოებით 4 კგ ნაწილს ამუშავებს 3–80 მმ გარე დიამეტრის მქონე ზედაპირზე, რაც იმავე სადგურის ხელით მოჭრის ძალისხმევას 40–50-ჯერ ცვლის.
- პირველი ფაზის სასტარტო უჯრედი (ნადების მოსაშორებელი მანქანა + 0.25 კვტ სიმძლავრის ვიბრაციული გამყოფი + CNC წონის საჭრელი) როგორც წესი, 25–30 მ² ფართობს იტევს და სტაბილურ გამომუშავებას 4–6 კვირაში აღწევს — ჩვენი გამოცდილებიდან გამომდინარე, ტიპურ მაჩვენებლებს.
- CNC რეზინის ზოლების საჭრელი მანქანები ხელმისაწვდომია 600, 800 და 1000 მმ ჭრის სიგანეებით, ყველა მათგანი გათვლილია წუთში 80 ჭრის სიჩქარით საწყობზე 20 მმ სისქის ჩათვლით, ამიტომ ერთი მოდელის ხაზი მოიცავს ახალი ქარხნული ნაწილების პორტფელების უმეტესობას.
მოკლე პასუხი:რეზინის ნაწილების ახალმა ქარხანამ ხუთი ძირითადი სადგურისთვის რეზინის გადამამუშავებელი აღჭურვილობა უნდა შეიძინოს — ჭრა, ბეწვის მოცილება, გამოყოფა, გაწმენდა/გაშრობა და დასრულება — მაგრამ არა ერთდროულად. დაიწყეთ ბეწვის მოცილების მანქანით და ვიბრაციული გამყოფით, რადგან ეს წყვილი პირველივე დღესვე ხსნის ყველაზე მძიმე ფიზიკური შრომის შეფერხებას, შემდეგ კი მოცულობის ზრდასთან ერთად დაამატეთ CNC ჭრისა და გაწმენდის აღჭურვილობა. ეს თანმიმდევრობა იცავს თქვენს ფულს და ამავდროულად, ყოველი შემდგომი განახლება თავსებადია თქვენს უკვე არსებულ მანქანებთან.
ახალი რეზინის ქარხნების უმეტესობა ჩამოსხმულ საბეჭდ დანადგარებზე ზედმეტად ხარჯავს, შემდეგ კი აღმოაჩენს, რომ ჩამოსხმული ნაწილების ხელით დაჭრა, დახარისხება და გაწმენდა მათ რეალურ წარმოებას ამცირებს. საბეჭდი მანქანა ჯაჭვის მხოლოდ ერთი რგოლია - ჩამოსხმის შემდგომი სადგურები წყვეტენ, თუ რამდენი გასაყიდი ნაწილი გადის შენობას თითოეულ ცვლაში.
ეს სახელმძღვანელო მოიცავს ახალი ქარხნის სრულ შესყიდვის გეგმას: აღჭურვისთვის ხუთ სადგურს, მომწოდებლებთან დაკავშირებამდე შესასრულებელი სიმძლავრის მათემატიკურ გამოთვლებს, კაპიტალური ხარჯების ეტაპობრივად განსაზღვრულ შესყიდვის გეგმას და პირველად მყიდველისთვის მომწოდებლის შეფასების შემოწმებას. ქვემოთ მოცემული ყველა სპეციფიკაცია ჩვენი მიმდინარე წარმოების ასორტიმენტიდან არის აღებული, ამიტომ მათი გამოყენება ფასების შედარებისას საყრდენ წერტილებად შეგიძლიათ.
ხუთი ძირითადი სადგური, რომელიც ყველა ახალ რეზინის ქარხანას უნდა ჰქონდეს აღჭურვილი
ჩამოსხმული ნაწილების რეზინის გადამამუშავებელი ხაზი ხუთი სადგურის გარშემოა აგებული და თითოეულს თავისი სპეციალური დანადგარების კლასი აქვს.რომელიმე მათგანის გამოტოვება სამუშაოს ფიზიკურ შრომაზე აბრუნებს — ზუსტად იმას, რისი საშუალებაც ახალ ქარხანას ყველაზე ნაკლებად აქვს გაძლიერების პერიოდში.
| სადგური | ძირითადი აღჭურვილობა | იობი | ძირითადი სპეციფიკაციის წამყვანი |
|---|---|---|---|
| ჭრა | CNC რეზინის ზოლის საჭრელი მანქანა | ზომის ბლანკები ზოლებიდან ან ფურცლიდან | სიგანე 600–1000 მმ; 80 ჭრა/წთ; სისქე 0–20 მმ |
| დეფლესი | ჰაერის ძრავით ან კრიოგენული ფლაშების მოსაშორებელი მანქანა | ფლეშის მოცილება ნაწილის დაზიანების გარეშე | 4 კგ/წთ OD 3–80 მმ-ზე (ჰაერის ძალა) |
| გამოყოფა | ვიბრაციული რეზინის გამყოფი | ფლეშის ნაწილებს ყოფს ფლეშის გაცხელების შემდეგ | 0.25 კვტ; 160 კგ; 380 ვ |
| გაწმენდა და გაშრობა | რეზინის გასაწმენდი და გასაშრობი მანქანა | აშორებს ნარჩენებს და მედიის მტვერს | მრავალსაფეხურიანი რეცხვა + გაშრობა |
| შემდგომი გაშრობა და დამუშავება | როლიკებიანი ღუმელი; ავტომატური ჭრისა და კვების ხაზი | მეორადი ვულკანიზაცია; ავტომატური გადაცემა | 3.8 კვტ ხაზი; 0.1 გ აწონვის სიზუსტე |
Xingchangjia-ს მიმდინარე წარმოების ასორტიმენტის სპეციფიკაციები — იხილეთრეზინის ჭრის მანქანის კატეგორიადა ქვემოთ მოცემული დეფლაშინგის ბმულები თითოეული მოდელის დეტალებისთვის.
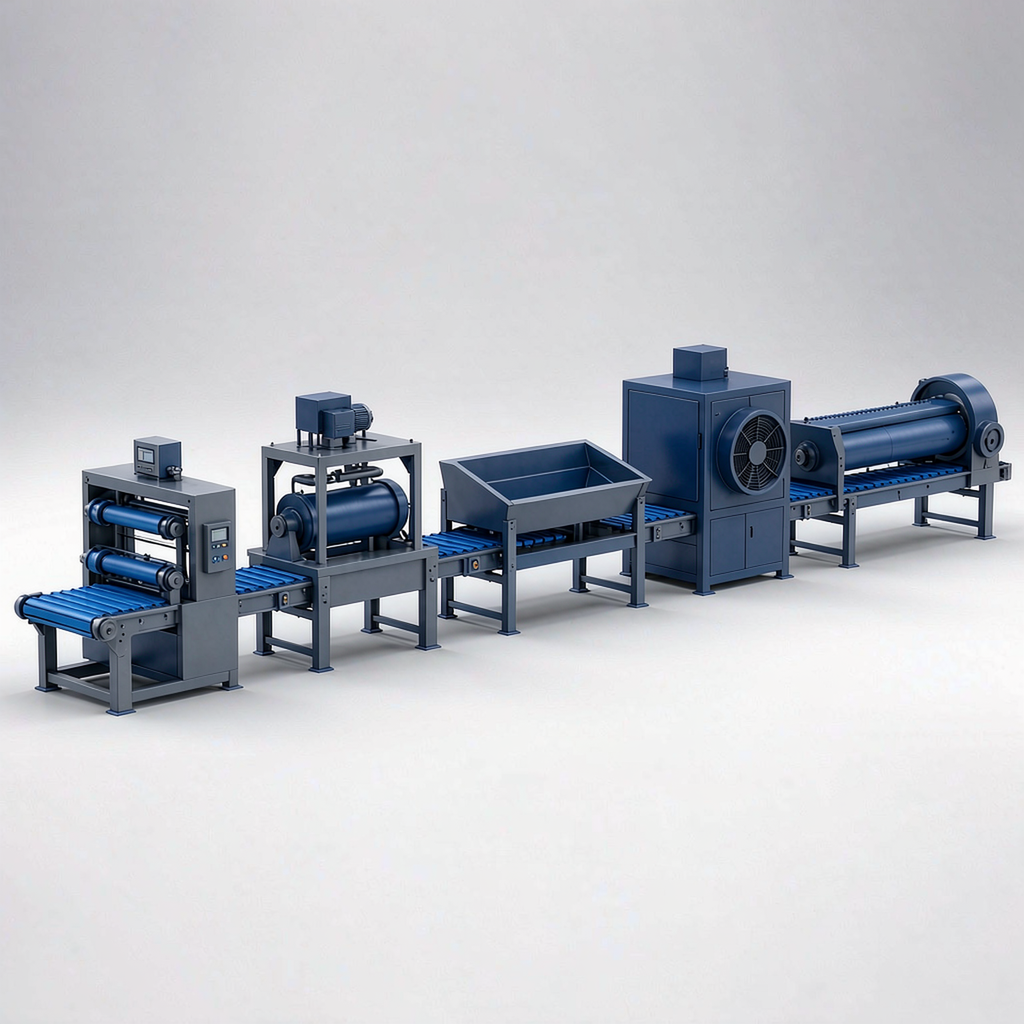
ცხრილი ორგანიზებულია სადგურების და არა მოდელების მიხედვით და ეს განზრახ არის გაკეთებული: რადგან სადგურების მოთხოვნები განისაზღვრება თქვენი პროდუქტის გეომეტრიით, თქვენი მოკლე სია უნდა შედგებოდეს სადგურების სიიდან და არა იმისგან, რასაც მომწოდებელი ამ კვარტალში უწევს რეკლამას.
დაიწყეთ სიმძლავრის დაგეგმვით და არა მანქანების შერჩევით
ერთიანი ფასის მოთხოვნამდე, გაყიდვების პროგნოზი გადააქციეთ თითოეული სადგურის გამტარუნარიანობაში — შემდეგ კი თავად განსაზღვრავთ საჭირო მანქანებს.მყიდველები, რომლებიც ამ ეტაპს გამოტოვებენ, პირველი წლისთვის რეგულარულად ყიდულობენ დიდი ზომის, მაგრამ მეორე წლის მოცულობებთან შეუთავსებელ მანქანებს.
- ყოველთვიური გამომავალი გადააქციეთ ყოველდღიურ წონად.თუ გეგმა 22 სამუშაო დღის განმავლობაში თვეში 2000 კგ მზა ნაწილების გადამუშავებას ითვალისწინებს, ხაზმა დღეში დაახლოებით 91 კგ უნდა გაწმინდოს - დაახლოებით 11 კგ საათში ერთ ცვლაში.
- შეამოწმეთ თითოეული სადგური ამ მაჩვენებელთან შედარებით.წუთში დაახლოებით 4 კგ სიმძლავრის მქონე ჰაერის ძალით მომუშავე თმის მოსაშორებელი მანქანა მთელი დღის საჭიროებას 25 წუთზე ნაკლებ დროში ასუფთავებს, ამიტომ პირველი ფაზისთვის ერთი მანქანა საკმარისია.
- დაამატეთ ტევადობის 25–30% სიმაღლე.რადგან ახალი ქარხნის პროგნოზი შეფასებაა და არა კონტრაქტი, თითოეული სადგურის ზომის გეგმიდან ერთი მეოთხედით მეტით გაზრდა ხელს უშლის ნაადრევ ჩანაცვლებას.
- შეკვეთის დაწყებამდე გადაამოწმეთ კომუნალური მომსახურება და ფართობი.თუ კრიოგენულ გაწმენდას გეგმავთ, დაადასტურეთ 380 ვოლტიანი სამფაზიანი დენის წყარო, შეკუმშული ჰაერი, გამწმენდი სადგურის დრენაჟი და თხევადი აზოტის მარშრუტი.
კომუნალური შემოწმება ზოგავს ექსპლუატაციაში გაშვების დროს
ვიბრაციული გამყოფი მუშაობს 380 ვოლტიან კვებაზე 0.25 კვტ ძრავით; CNC წონის საჭრელს სჭირდება 1,100 × 1,400 × 1,200 მმ ფართობი. ნებისმიერი რამის ხელმოწერამდე ქარხნულ გეგმაზე ჩაწერეთ თითოეული დანადგარის სიმძლავრე და ფართობი.
ეტაპობრივი შესყიდვის გზამკვლევი, რომელიც იცავს თქვენს ფულად ნაკადს
ხუთი სადგური დაყავით სამ შესყიდვის ფაზად და თითოეული ფაზა თავისით დაფარავს შემდეგის დაწყებამდე.ახალი ხაზების ექსპლუატაციაში გაშვების ჩვენი გამოცდილებით (ჩვენი გამოცდილებიდან გამომდინარე ტიპური მაჩვენებლები), პირველი ფაზის უჯრედი, რომელიც შედგება ერთი ტყავის მოსაშორებელი მანქანისგან, ერთი გამყოფისა და ერთი წონაზე დაფუძნებული საჭრელისგან, სტაბილურ დღიურ წარმოებას 4-6 კვირაში აღწევს — რაც სწორედ ის აფინანსებს და ამართლებს მეორე ფაზას.
| ფაზა | როდესაც | რა ვიყიდოთ | რატომ ეს შეკვეთა? |
|---|---|---|---|
| ფაზა 1 | თვეები 0–3 | ტყავის მოსაშორებელი მანქანა + გამყოფი + წონის საჭრელი | პირველ რიგში აშორებს შრომის ყველაზე დიდ შეფერხებას; ხაზის ინტეგრაცია საჭირო არ არის |
| ფაზა 2 | თვეები 4–9 | CNC ზოლების საჭრელი მანქანა + საწმენდი/გაშრობი მანქანა | ამცირებს სამუშაო ძალას; აკმაყოფილებს სისუფთავის მოთხოვნებს |
| ფაზა 3 | მე-2+ კლასი | როლიკებიანი ღუმელი + ავტომატური ჭრისა და კვების ხაზი | ავტომატიზირებს გადაცემას, როგორც კი მოცულობა 3.8 კვტ-ს გაამართლებს, 10–15 ცალი/წთ მიწოდება |
რეალურ მოდელებზე დაფუძნებული ფასები:XCJ-G600 სუპერმოდელის დეფლექსის მანქანა(600 მმ-იანი ბარაბანი, 15 კგ პარტია, 20–40 წმ ციკლები) მასშტაბირების გაფართოების არჩევანია, როდესაც პირველი ფაზის მოცულობა ორმაგდება.
რადგან პირველი ფაზის დანადგარები დამოუკიდებელია, მათი მოგვიანებით გადატანა და ხელახლა ინტეგრირება შესაძლებელია, ამიტომ ადრე შეძენილი არაფერი ჯართად არ იქცევა. სწორედ ეს მოქნილობაა ფაზირების მთავარი მიზანი: თქვენ არ ყიდულობთ უფრო პატარა ქარხანას, თქვენ ყიდულობთ იმავე ქარხანას განვადებით.
რომელი მანქანა უზრუნველყოფს ყველაზე სწრაფ ანაზღაურებას პირველი?
ელასტიურობის მოხსნა აღჭურვილობა პირველ რიგში ანაზღაურებას იძლევა, რადგან ის თავს ესხმის სადგურს, სადაც ფიზიკური შრომაა კონცენტრირებული.ერთიჰაერის ძალით მომუშავე რეზინის გასაწმენდი მანქანაშეფასებულია, როგორც 40-50-ჯერ შესრულებული ხელით მუშაობის ექვივალენტური, დაახლოებით 4 კგ წუთში სიჩქარით, აეროდინამიკური მოქმედების გამოყენებით, გაყინვისა და თხევადი აზოტის გარეშე — ამგვარად, არ არსებობს კრიოგენული მიწოდების ხელშეკრულება, არ არსებობს აზოტის ღირებულება კილოგრამზე და არ არსებობს ცივი დამუშავების ტრენინგი თქვენი პირველი დაქირავებულებისთვის.
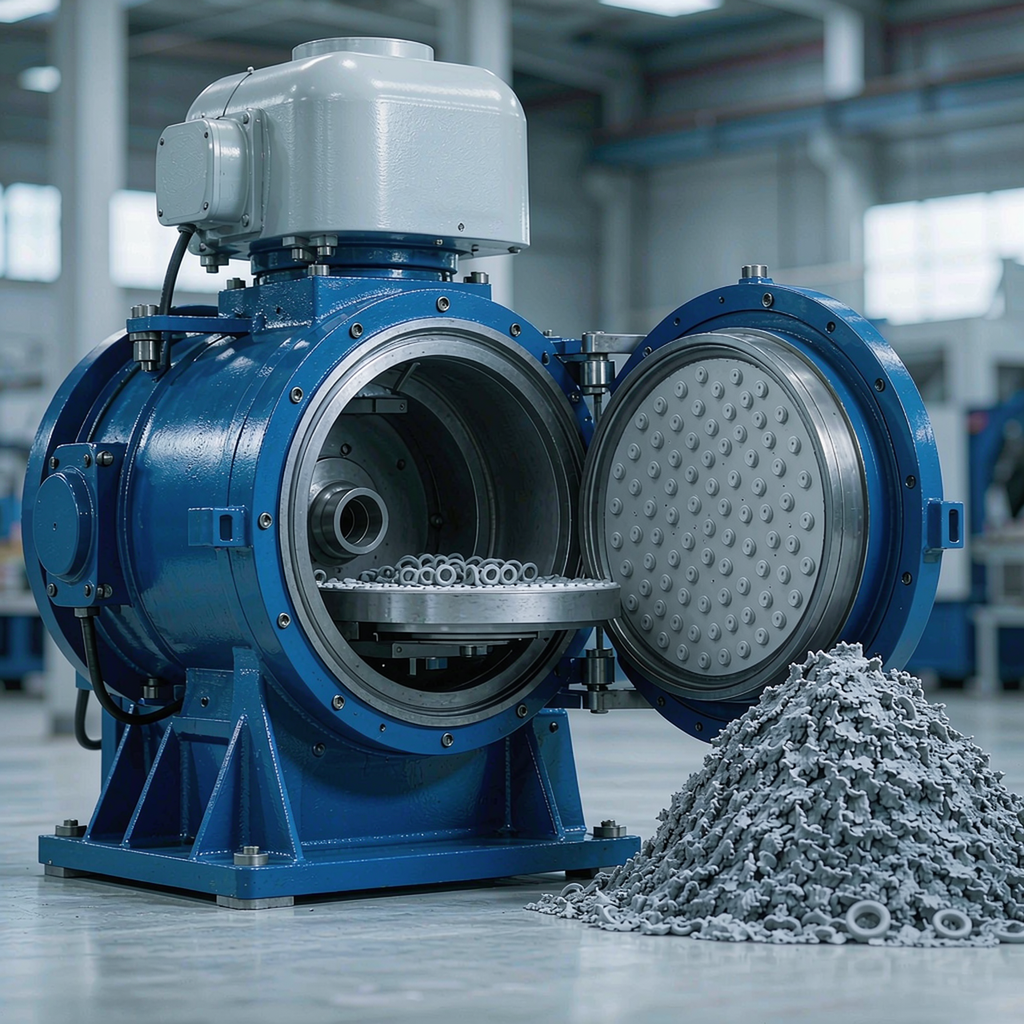
კრიოგენული აღჭურვილობა თავის ადგილს მხოლოდ მაშინ იმკვიდრებს, როდესაც ნაწილის გეომეტრია ამას მოითხოვს. რადგან თხელი ფლატონი დაბალ ტემპერატურაზე უფრო სწრაფად მსხვრევადია, ა.თხევადი აზოტის კრიოგენული დეფლექსის მანქანა20–70 ბრ/წთ ტემპერატურაზე -150°C-მდე მუშაობისას, თხელი ციმციმის დროს გამტარობის სიჩქარე დაახლოებით 98%-ია, რასაც მექანიკური გარემო დააზიანებს. აზოტის მიწოდების ჯაჭვის გარეშე ახალი ქარხნისთვის, ჩართეთ ჰაერის ენერგია და დაამატეთ კრიოგენული ენერგია მოგვიანებით.
ნათების გაცლის შემდეგ, მეორე ყველაზე სწრაფი ანაზღაურება სეპარატორია — სიაში ყველაზე მცირე ინვესტიცია. მისი 0.25 კვტ ძრავა და 160 კგ-იანი ჩარჩო მის ეფექტს ეწინააღმდეგება: რადგან ნათების გაცლის ნაწილები ნათებასთან ერთად მოდის, ხელით აღებისას, როგორც წესი, ცვლაში ერთი სრულ განაკვეთზე დასაქმებული ოპერატორი ემატება და მანქანა ამ პოზიციას მთლიანად ხსნის.
როგორ შევაფასოთ აღჭურვილობის მიმწოდებელი კონტრაქტის გაფორმებამდე
ახალი ქარხნისთვის აირჩიეთ მომწოდებელი, რომელიც მოიცავს რამდენიმე სადგურს და იღებს პასუხისმგებლობას ხაზზე ბოლომდე — და არა ყველაზე იაფი მომწოდებელი თითო მანქანაზე.როდესაც ხუთი მანქანა ხუთი მომწოდებლისგან მოდის, ყველა გამტარუნარიანობის პრობლემა სხვისი ბრალი ხდება და ახალ ქარხანას არ ჰყავს საინჟინრო პერსონალი, რომელიც ამ საკითხს მოაგვარებს.
- სადგურის დაფარვის ზონა:აირჩიეთ მომწოდებელი, რომელიც აწარმოებს ჭრის, ნადების მოცილების, გამოყოფისა და გაწმენდის აღჭურვილობას, რათა შემდგომი ფაზები თავსებადი დარჩეს პირველი ფაზის მანქანებთან.
- არასტანდარტული შესაძლებლობები:ინდივიდუალური ვარიანტების მწარმოებელს შეუძლია აღჭურვილობა თქვენს ნაწილებს შეუსაბამოს, იმის ნაცვლად, რომ თქვენი ნაწილები სტანდარტულ მანქანებზე აიძულოს.
- ხარისხის სისტემა: an ISO 9001სერტიფიცირებული მწარმოებელი უზრუნველყოფს დოკუმენტირებულ პროცესის კონტროლს — დარწმუნდით, რომ სერტიფიკატის მოქმედების სფერო მოიცავს არა მხოლოდ ოფისს, არამედ მანქანებსაც.
- ექსპლუატაციაში გაშვება და ტრენინგი:დაადასტურეთ, რომ ფასი მოიცავს მონტაჟის ზედამხედველობას და ოპერატორის ტრენინგს, რადგან ახალი ქარხნის ყველაზე დიდი ფარული ხარჯი თვეების განმავლობაში დაბალი ხარისხის გამომუშავებაა, სანამ ოპერატორები საცდელი გზით სწავლობენ.
- სათადარიგო ნაწილების ვალდებულება:მიიღეთ წერილობითი მითითებები ცვეთის შემცველი ნაწილების მიწოდების ვადების შესახებ და დარწმუნდით, რომ ელექტრომოწყობილობებში გამოყენებულია საერთო ბრენდის კომპონენტები და არა ბრენდირებული შემცვლელები.
| გავრცელებული შეცდომა | რატომ მტკივა | შეკეთება |
|---|---|---|
| ყველა სადგურის შეძენა სხვადასხვა გამყიდველისგან | ინტეგრაციის პრობლემები მომწოდებლებს შორის თითის გაშვერის კონკურენციად იქცევა | ერთი მთავარი მომწოდებელი პასუხისმგებელია ხაზოვან ხაზზე |
| მანქანების შერჩევა მხოლოდ ფასის მიხედვით | ფარული ხარჯები მოგვიანებით ვლინდება სახარჯი მასალების, კომუნალური მომსახურებისა და შეფერხების დროს. | შეადარეთ თითოეული სადგურის გამტარუნარიანობა და ცვეთის ნაწილების ღირებულება |
| სათადარიგო ნაწილების იგნორირება გაშვებისას | მეორე თვეში ერთი გაფუჭებული ქამარი შეიძლება მთელი პირველი ფაზის უჯრედი უმოქმედოდ დატოვოს. | შეუკვეთეთ 6-თვიანი სათადარიგო ნაწილების ნაკრები მანქანებთან ერთად |
სასტარტო სათადარიგო ნაწილების კომპლექტები უნდა მოიცავდეს საჭრელის პირებსა და ღვედებს, ასევე გამყოფის ბადეებსა და ზამბარებს.
დასკვნა: შეიძინეთ ხაზი ეტაპობრივად, ერთი ანგარიშვალდებული მომწოდებლისგან
ახალი რეზინის ქარხანა წარმატებულია რეზინის გადამამუშავებელი აღჭურვილობით, რომელიც სწორი თანმიმდევრობით არის შეძენილი: ჯერ ძაფების მოშორება და გამოყოფა შრომის შეფერხების მოსაშორებლად, შემდეგ CNC ჭრა და გაწმენდა ხარისხის გასაუმჯობესებლად, ხოლო მესამე - სრული ავტომატიზაცია, როდესაც მოცულობა თავს კარგად აჩვენებს. რადგან თითოეული ფაზა აფინანსებს შემდეგ ფაზას და ყველა მანქანა სამივე ფაზის განმავლობაში გამოსადეგი რჩება, ეტაპობრივი მიდგომა არაუმეტეს დიდი რაოდენობით შესყიდვისა ღირს - ის უბრალოდ ანაწილებს იმავე ინვესტიციას იმ დროის განმავლობაში, როდესაც თქვენი შემოსავალი იზრდება.
მზად ხართ პირველი ფაზის სიის დასაგეგმად? გამოგვიგზავნეთ თქვენი ნაწილების ნახაზები და ყოველთვიური წარმოების სამიზნე მაჩვენებელი და ჩვენი ინჟინრები მათ ბეტონის დანადგარის კონფიგურაციასთან დააკავშირებენ სიმძლავრეების, ფართობისა და კომუნალური მოთხოვნების გათვალისწინებით —დაუკავშირდით სინჩანჯიას აქ.
დაკავშირებული აღჭურვილობის ინფორმაცია
•რეზინის მოსაშორებელი მანქანები — პროდუქციის სრული ასორტიმენტი: საჰაერო ენერგიის, კრიოგენული და სუპერმოდელის დანადგარები თქვენი ხაზის ყველა ფაზისთვის.
•CNC რეზინის ზოლის საჭრელი მანქანა (ლითონის ადაპტირებადი): 600/800/1000 მმ მოდელები, 80 ჭრა/წთ, 0–20 მმ სისქე.
•რეზინის გამყოფი მანქანა: ნაწილების ვიბრაციული გამოყოფა ციმციმიდან, 0.25 კვტ, A და B ტიპის ზომები.
•ავტომატური წონის საჭრელი მანქანაეკრანზე დაყენებული ტოლერანტობის ზოლები ავტომატური მიღების/უარყოფის აწონვით.
•ავტომატური ჭრისა და კვების მანქანა XCJ-600#-Aფაზა 3 ავტომატიზაცია — 0.1 გ აწონვის სიზუსტე, 10–15 ცალი/წთ.
•რეზინის გასაწმენდი და გასაშრობი მანქანამრავალსაფეხურიანი რეცხვა-გაშრობა ბეწვის მოცილების შემდგომი სისუფთავისთვის.
ხშირად დასმული კითხვები: აღჭურვილობის შეძენა ახალი რეზინის ქარხნებისთვის
რა არის მინიმალური აღჭურვილობის ნაკრები, რომელიც ახალმა რეზინის ქარხანამ პირველ რიგში უნდა შეიძინოს?
რამდენი იატაკის ფართობი სჭირდება სასტარტო რეზინის გადამუშავების ხაზს?
პირველი ფაზის უჯრედი, რომელიც მოიცავს ჰაერის ძალით მომუშავე ნადების მოსაშორებელ მანქანას (ნაწილების დიამეტრი 3–80 მმ), 160 კგ ვიბრაციულ გამყოფს და CNC წონის საჭრელს (1,100 × 1,400 × 1,200 მმ კორპუსი), ოპერატორისა და ურნის სივრცის ჩათვლით, როგორც წესი, ეტევა 25–30 მ²-ის ფარგლებში — ჩვენი გამოცდილებიდან გამომდინარე, ტიპიური მაჩვენებლებია.
ახალმა ქარხანამ ჯერ კრიოგენული თუ მექანიკური დეფლექსია უნდა შეიძინოს?
შემიძლია მთელი ხაზის შეძენა ერთი აღჭურვილობის მომწოდებლისგან?
რა კომუნალური მომსახურება უნდა მოამზადოს ახალმა ქარხანამ მიწოდებამდე?
რამდენი ხანი სჭირდება სასტარტო ხაზის მონტაჟს და ექსპლუატაციაში გაშვებას?
სიამენ სინჩანჯიას არასტანდარტული ავტომატიზაციის აღჭურვილობის კომპანია, შპს
სართული 1, კორპუსი 13, ჰულის ინდუსტრიული პარკი, მეიქსიდაო, ტონგანი, Xiamen China
Email: info@xcjrubber.com | Website: www.xmxcjrubber.com
გამოქვეყნების თარიღი: 2026 წლის სექტემბერი | ბოლოს ვერიფიცირებულია: 2026 წლის სექტემბერი
გამოქვეყნების დრო: 2026 წლის 15 სექტემბერი