



By მაიკ ჩენი, წარმოების დირექტორი | 12+ წლიანი გამოცდილება რეზინის წარმოებაში |LinkedIn-ი
ძირითადი დასკვნები
- ერთი XCJ-G600 კასრი 15 კგ-იან პარტიას ყოველ 20-40 წამში ამუშავებს — 8-საათიან ცვლაში 1300-ზე მეტი მონაცემებით მდიდარი ციკლია ხელმისაწვდომი ნივთების ნივთების აღებისთვის.
- კრიოგენული ლაქების მოსაშორებელი მოწყობილობები მუშაობენ -150°C-მდე ტემპერატურაზე, 20–70 ბრ/წთ ლილვაკის სიჩქარით და ორივე ცვლადის რეგისტრაცია პირდაპირ ავლენს აზოტის ნარჩენებს და იზოლაციის დრიფტს.
- რადგან დაკავშირებული მანქანები პროცესის გადახრას ადრეულ ეტაპზევე ავლენენ, პროგნოზირებადი ტექნიკური მომსახურება, როგორც წესი, დაუგეგმავ შეჩერებებს 30 წუთზე ნაკლებ ხანგრძლივობის დაგეგმილ ჩარევებად გარდაქმნის (ტიპიური მაჩვენებლები ჩვენი მომხმარებლის პროექტებიდან).
- რეტროფიტი ჩანაცვლებას ჯობია: ინვერტორზე მომუშავე მოწყობილობები, როგორიცაა 7.5 კვტ სიმძლავრის XCJ-G600, როგორც წესი, შეიძლება დაკავშირებული იყოს სენსორებთან და კიდის კარიბჭესთან, ახლის შეძენის ნაცვლად.
ჩვენს მიერ დასაქმებული მწარმოებლების უმეტესობას უკვე აქვს ტყვიის მოსაშორებელი მოწყობილობა, რომელიც ინტელექტუალურია მანქანის დონეზე და სრულიად ჩუმია ქარხნის დონეზე. კონტროლერმა იცის ლილვაკის სიჩქარე; ოპერატორმა იცის პარტიის წონა; ხარისხის გუნდმა იცის უარყოფის მაჩვენებელი - მაგრამ არავინ აკავშირებს ამ სამს. სწორედ ამ გათიშულების გამოსასწორებლად არის შექმნილი ხელოვნური ინტელექტისა და ნივთების ინტერნეტის პროექტები.
ეს სტატია განმარტავს, თუ რას ნიშნავს სინამდვილეში ინტეგრაცია დეფლეშის კონტექსტში, რომელი მონაცემთა წერტილების დაკავშირება ღირს პირველ რიგში და ეტაპობრივი გეგმა, რომელიც იმუშავებს მცირე და საშუალო ზომის რეზინის ქარხნებისთვის და არა ჰიპერმასშტაბიანი ჭკვიანი ქარხნებისთვის.
რას ნიშნავს სინამდვილეში ხელოვნური ინტელექტი და ნივთების ინტერნეტი დეფლაშირების კონტექსტში?
ნივთების ინტერნეტი (IoT) არის სამრეწველო აღჭურვილობის ქსელთან დაკავშირების პრაქტიკა, რათა მისი ოპერაციული მონაცემები შეგროვდეს, შეინახოს და გადაიხედოს; ხელოვნური ინტელექტი (AI) არის პროგრამული უზრუნველყოფის ფენა, რომელიც პოულობს ამ მონაცემებში შაბლონებს და რეკომენდაციას უწევს ან ასრულებს გადაწყვეტილებებს.დეფლეშის გათიშვისას ორივე წყვილის სახით მუშაობს: ნივთების ინტერნეტი აწვდის ნედლ სიგნალს, ხოლო ხელოვნური ინტელექტი სიგნალს მოქმედებად გარდაქმნის — ანელებს ლილვაკს, აფიქსირებს გაცვეთილ ღვედის სიჩქარეს ან ათავსებს საეჭვო პარტიას კარანტინში მის გაგზავნამდე.
სასარგებლოა, თუ ტყავის მოსაშორებელ მანქანას პირველ რიგში მონაცემთა წყაროდ და შემდეგ ბურუსების მოსაშორებელ ინსტრუმენტად აღვიქვამთ. ტყავის მოსაშორებელი ყოველი მექანიკური ციკლი და −120°C-ზე დაბლა ტემპერატურის ყოველი კრიოგენული გაშვება სიჩქარის, დროის, ტემპერატურისა და დატვირთვის კვალდაკვალ ანაბეჭდს წარმოქმნის. ამ ანაბეჭდების შენახვის შემდეგ, კითხვები, რომლებიც ადრე ცვლის დროს პროცესის ინჟინრისგან ლულასთან დგომას მოითხოვდა - „როდის დაიწყო ციკლის დროის თანდათანობითი ზრდა?“ - ათწამიან დაფაზე დასმულ შეკითხვად იქცევა.
რომელი დეფლეშირების მონაცემთა წერტილების დაკავშირება ღირს პირველ რიგში?
დაიწყეთ ოთხი ცვლადით, რომლებიც უკვე განსაზღვრავს ნადების მოცილების ხარისხს: ციკლის დრო, როლიკერის სიჩქარე, პროცესის ტემპერატურა და პარტიული დატვირთვა.ისინი ყველა მანქანაზე არსებობს, იცვლება, როდესაც რაღაც არასწორად მიდის და პირდაპირ პროდუქტის შედეგებზეა მიბმული. ქვემოთ მოცემული ცხრილი თითოეულ ცვლადს რეალურ აღჭურვილობის მნიშვნელობებთან და მის მიერ განხორციელებულ ოპტიმიზაციასთან აკავშირებს.
| მონაცემთა წერტილი | აღჭურვილობის ტიპიური ღირებულება | რას აკეთებს ხელოვნური ინტელექტი მასთან ერთად |
|---|---|---|
| ციკლის დრო | 20–40 წმ თითო პარტიაზე (XCJ-G600, 15 კგ დატვირთვა) | ხარისხის ვარდნამდე აფიქსირებს დრიფტს, რაც მიუთითებს დანის ცვეთაზე ან დრაივის დაღლილობაზე. |
| როლიკერის სიჩქარე | 20–70 ბრ/წთ (კრიოგენული დეფლასირების მოწყობილობა) | სიჩქარის პარამეტრებს აკავშირებს ზედაპირის დამუშავებასთან, რათა რეკომენდაცია გაუწიოს ნაერთის მიხედვით საუკეთესო ბრუნვის სიჩქარეს. |
| პროცესის ტემპერატურა | მაქსიმალური რეიტინგი -150°C-მდე | იზოლაციის დანაკარგებს და აზოტის ჭარბ მოხმარებას მხოლოდ რეგისტრირებულ გაგრილების მრუდებში აფიქსირებს. |
| პარტიული დატვირთვა | 80 ლიტრიანი როლიკერი, დაახლოებით 15–20 კგ | ახდენს ციკლების ფუჭად დაკარგვის შემთხვევაში არასაკმარისი დატვირთვისა და უარყოფის მაჩვენებლის ზრდის შემთხვევაში ზედმეტად დატვირთვის იდენტიფიცირებას. |
აღჭურვილობის ღირებულებები, რომლებიც მოპოვებულიაXCJ-G600 პროდუქტის გვერდიდათხევადი აზოტის კრიოგენული დეფლექსის აპარატის სპეციფიკაციები.
რადგან კრიოგენული მსხვრევადობა ტემპერატურასა და დროს შორის რბოლაა, ლოგარითმული გაგრილების მრუდები კრიოგენულ ხაზზე ყველაზე ღირებული მონაცემთა ნაკრებია.სირბილი, რომელიც სამიზნე მსხვრევას 8 წუთის ნაცვლად 5 წუთში აღწევს, ციკლის 37%-ს დაზოგავს — დანაზოგი, რომელიც წამზომზე უხილავია, მაგრამ მონაცემებში აშკარაა.
როგორ ცვლის პროგნოზირებადი ტექნიკური მომსახურება ეკონომიკის დეფლექსიას?
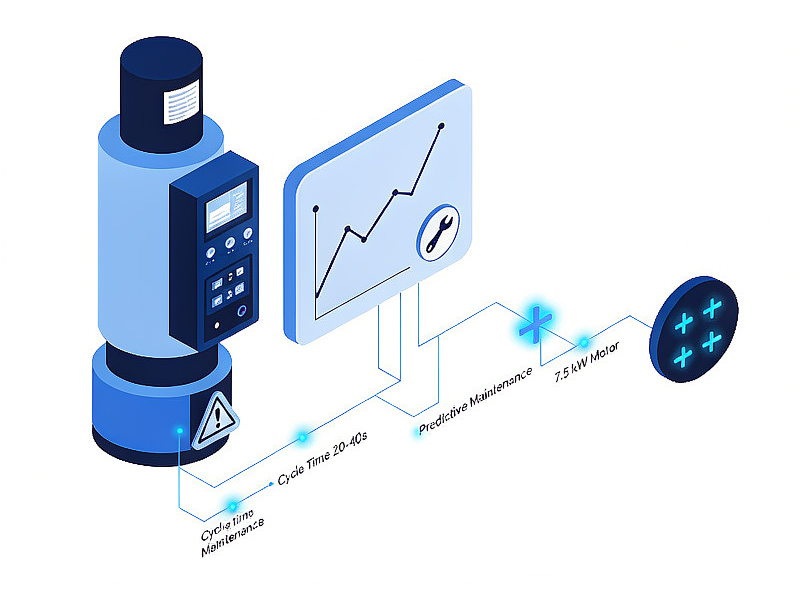
პროგნოზირებადი ტექნიკური მომსახურება იყენებს ტენდენციურ მონაცემებს — ციკლის დროის ზრდას, ძრავის დენის რყევებს, ტემპერატურის არასტაბილურობას — რათა დაგეგმოს მომსახურება კომპონენტის გაუმართაობამდე და არა მის შემდეგ.ეკონომიკური განსხვავება აშკარაა: შუა ცვლაში წამყვანი ძრავის გაუმართაობა ხაზს აჩერებს, გრაფიკს არღვევს და შეიძლება მთელი მიმდინარე პარტია გაუქმდეს, მაშინ როდესაც დაგეგმილი ჩანაცვლება, რომელიც ორი კვირით ადრე გამოვლინდა, ცვლებს შორის ხდება.
ჩვენი გამოცდილებით, მომხმარებლის ქარხნებში ხაზების გათიშვის მხარდაჭერისას, დაკავშირებული მონიტორინგი, როგორც წესი, ერთ მანქანაზე კვარტალში სამიდან ხუთამდე ქმედითი პროცესის გადახრას ავლენს — ყველაზე ხშირად ციკლის დროის თანდათანობითი გახანგრძლივება და კრიოგენული გაგრილების არათანმიმდევრული პერიოდი — და თითოეული მათგანის გამოსწორება შესაძლებელია 30 წუთზე ნაკლებ დროში (ჩვენი მომხმარებლის პროექტებიდან მიღებული ტიპური მაჩვენებლები; ზუსტი მაჩვენებლები განსხვავდება ნაერთების შერევისა და ცვლის ნიმუშის მიხედვით).რადგან XCJ-G600-ის მსგავს მოწყობილობაზე დამონტაჟებული 7.5 კვტ სიმძლავრის ინვერტორი უკვე ციფრულად აფიქსირებს ძრავის დატვირთვას, მონიტორინგის ამ დონის შესვლის ღირებულება არის კარიბჭე და კონფიგურაცია და არა ახალი აპარატურა.
ასევე არსებობს შესაბამისობის კუთხე. მცენარეები სერტიფიცირებულიაISO 9001სთხოვენ უწყვეტი გაუმჯობესების დემონსტრირებას; მანქანა-დანადგარის პარამეტრების მონაცემთა კვალი თითოეული პარტიისთვის ერთ-ერთი ყველაზე სუფთა მტკიცებულებაა, რომელსაც აუდიტორი მიიღებს.
სად ჯდება მანქანური ხედვა ხარისხის მარყუჟში?
მანქანური ხედვა ხურავს იმ მარყუჟს, რომელსაც მხოლოდ სენსორული მონაცემები ტოვებს ღიად: კამერები ამოწმებენ გაუფერულებულ ნაწილებს, ხოლო ხელოვნური ინტელექტის ფენა აკვირდება ყველა უარყოფილ ნაწილს იმ ზუსტ ციკლამდე, სიჩქარემდე და ტემპერატურამდე, რამაც ის წარმოქმნა.ეს ხარისხის კონტროლს უკანა ხედვის აქტივობიდან საჭის მართვის ფაქტორად გარდაქმნის.
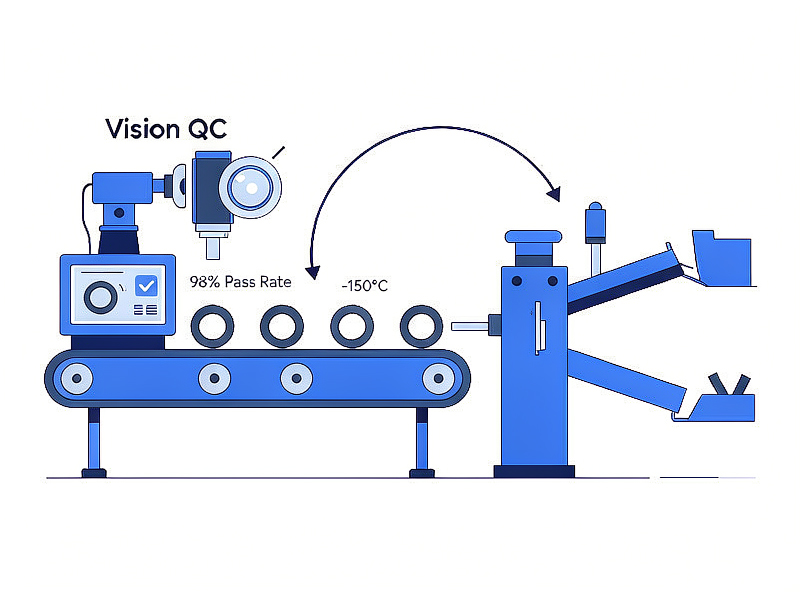
პრაქტიკული ჯაჭვი ასე გამოიყურება: ნაწილები გამოდიან ციმციმის საწინააღმდეგო ცილინდრიდან, გადიან ხედვის შემოწმებას, რომელიც აფიქსირებს ნარჩენ ციმციმს და სუფთა ნაწილები აგრძელებენ მუშაობას.რეზინის გამყოფი მანქანაეს კარგ პროდუქტს ცვლის ნარჩენებისგან. როდესაც ხედვის სისტემა უარყოფის კლასტერს აღრიცხავს, ხელოვნური ინტელექტი დროის ნიშნულებს ლულის მონაცემებს ადარებს და პასუხობს მნიშვნელოვან კითხვას: ეს იყო ცუდი ნაერთი, არასწორი ლილვის სიჩქარე თუ პარტია, რომელიც 2 კგ-ით აღემატებოდა სპეციფიკაციას?
კრიოგენული ხაზები ყველაზე მეტად ამ დაწყვილებიდან სარგებლობენ. კრიოგენული დეფლექსიით, პარამეტრების სტაბილურობისას, მზა პროდუქტის გავლის მაჩვენებელი 98%-ზე მეტია, ამიტომ მცირე ლოგარითმული გადახრაც კი — გაგრილების მრუდი, რომელიც საწყის ნიშნულზე 10°C-ით თბილია — ღირს დაფიქსირება, სანამ მოსავლიანობის სამ პუნქტს შეამცირებს.
როგორ გამოიყურება რეალისტური ინტეგრაციის გზამკვლევი?
რეზინის ქარხნების უმეტესობისთვის პრაქტიკული მიდგომა სამ ფაზას მოიცავს: დაკავშირება, ანალიზი და შემდეგ ოპტიმიზაცია — ამ თანმიმდევრობით, ერთ მანქანაზე მთელ ხაზამდე.მონაცემების არსებობამდე გადაწყვეტილებების ავტომატიზაციის მცდელობა ყველაზე გავრცელებული წარუმატებლობის რეჟიმია, რომელსაც ინდუსტრია 4.0 პროექტებში ვხვდებით.
- შეაერთეთ ერთი მანქანა და განსაზღვრეთ საბაზისო ხაზი.დააინსტალირეთ კიდის კარიბჭე ერთ დეფლექსიფიკატორზე — უახლეს, ყველაზე ინვერტორულზე მომუშავეზე — და 60 დღის განმავლობაში ჩაწერეთ ციკლის დრო, სიჩქარე, ტემპერატურა და დატვირთვა არაფრის შეცვლის გარეშე, რათა „ნორმალური“ მნიშვნელობა გაიზომოს და არა ვარაუდობდეს.
- გააანალიზეთ ხარისხიანი შედეგები.შეაერთეთ მანქანის მონაცემები შემოწმების შედეგად მიღებული უარყოფის ჩანაწერებთან და მიეცით ხელოვნური ინტელექტის ფენას (ან კარგ ცხრილს, სიმართლე გითხრათ) პარამეტრების დრიფტსა და ხარისხის მოვლენებს შორის კორელაციების მოძიების საშუალება.
- ოპტიმიზაცია დახურული ციკლის შეტყობინებებით.დააყენეთ განგაშის ზღურბლები საბაზისო ნიშნულიდან, მიმართეთ ისინი ოპერატორების ტელეფონებზე ან ქარხნის დაფაზე და მხოლოდ ამის შემდეგ განიხილეთ პარამეტრების ავტომატური კორექტირება — ნაბიჯი, რომელიც მოითხოვს ყველაზე მეტ მართვას და ყველაზე ნაკლებ სასწრაფოობას.
დაიწყეთ იმ მანქანით, რომელიც ყველაზე მეტად გტკივა
ნუ დაიწყებთ თქვენი უახლესი მოწყობილობით. დაიწყეთ იმით, რომელიც ყველაზე მეტ ზეგანაკვეთურ სამუშაოს, ყველაზე მეტ გადამუშავებას ან ყველაზე უხერხულ საუბრებს იწვევს მომხმარებლებთან - სწორედ აქ ანაზღაურდება ყველაზე სწრაფად დაკავშირებული მონაცემები.
რა არის გულწრფელი შეზღუდვები?
ხელოვნური ინტელექტი და ნივთების ინტერნეტი არ გამოასწორებს არასტაბილურ პროცესს, გაცვეთილ ლულას ან ცუდად განსაზღვრულ ყალიბს — ისინი უბრალოდ ამ პრობლემებს უფრო სწრაფად და ზუსტად აცნობებენ.ინტეგრაცია აძლიერებს პროცესის კარგ კონტროლს და არ ცვლის მას.
ჩვენი პროექტის გამოცდილებიდან კიდევ ორი გაფრთხილება. პირველი, მცირე ნაერთების გაშვება წარმოქმნის მწირ მონაცემებს: ერთი O-რგოლის ზომის 300 ციკლზე გაწვრთნილი ხელოვნური ინტელექტის მოდელი არ გადაეცემა 40 მოკლევადიანი ნაწილისგან შემდგარ ოჯახს, ამიტომ მოლოდინები უნდა დაწესდეს თითოეული პროდუქტის ნაკრების მიხედვით. მეორე, კავშირს აქვს უსაფრთხოების ზედაპირი - ისეთი სახელმძღვანელო, როგორიცაა წარმოების კიბერუსაფრთხოების რესურსები, რომლებიც გამოქვეყნებულიაNISTღირს წაკითხვა, სანამ კარიბჭე გავა ამოქმედდება.რადგან დეფლეშ-ენდ-ფენის მქონე უჯრედი თავისი დიზაინით იშვიათად არის ინტერნეტთან დაკავშირებული, სათანადოდ სეგმენტირებული ქარხნული ქსელი დამატებით რისკს მოკრძალებულს ხდის, თუმცა „მოკრძალებული“ „ნულს“ არ ნიშნავს და ამისთვის ბიუჯეტი უნდა იყოს გათვალისწინებული.
დასკვნა: დააკავშირეთ უკვე არსებული მონაცემები
რეზინისგან ცვენა უჩვეულოდ კარგად ერგება ხელოვნურ ინტელექტსა და ნივთების ინტერნეტის ინტეგრაციას ერთი მარტივი მიზეზის გამო: მანქანები ისედაც მუშაობენ ზუსტად კონტროლირებად, რაოდენობრივად განსაზღვრად ცვლადებზე. 15 კგ პარტია, 20–40 წამიანი ციკლი, −150°C ჭერი, 20–70 ბრ/წთ ლილვაკის დიაპაზონი — ეს არის მონაცემები, რომლებიც შეგროვებას ელოდება და თითოეული მათგანი შეიცავს ხარისხიან ინფორმაციას.
თუ შემდეგ აღჭურვილობაში ინვესტირებას გეგმავთ, აირჩიეთ მანქანები, რომელთა კონტროლერები მონაცემებს ნათლად ავლენენ. შეისწავლეთრეზინის გასაწმენდი მანქანების სრული ასორტიმენტიXiamen Xingchangjia-დან, ან გამოგვიგზავნეთ თქვენი ნაწილის ნახაზები და სამიზნე გამომავალი — ჩვენი საინჟინრო გუნდი შემოგთავაზებთ დეფლეშირების კონფიგურაციას თქვენი ქარხნის ავტომატიზაციის დონის შესაბამისი დაკავშირების ვარიანტებით.
დაკავშირებული აღჭურვილობის ინფორმაცია
•XCJ-G600 სუპერ მოდელის რეზინის გასაწმენდი მანქანა— 600 მმ-იანი ლულა, 7.5 კვტ ინვერტორული ძრავა, 20–40 წამიანი ციკლი.
•თხევადი აზოტის კრიოგენული დეფლექსის მანქანა— −150 °C რეიტინგი, 20–70 ბრ/წთ როლიკერი, 8 წუთზე ნაკლები ციკლი.
•რეზინის გამყოფი მანქანა— დაცლილი ნაწილების და მოჭრილი ნარჩენების ავტომატური დახარისხება დახურული ციკლის ხარისხის კონტროლისთვის.
•რეზინის გასაწმენდი მანქანის კატეგორია— პროდუქციის სრული ასორტიმენტი სპეციფიკაციებით.
ხშირად დასმული კითხვები: ხელოვნური ინტელექტი და ნივთების ინტერნეტი რეზინის მოცილების პროცესში
სიამენ სინჩანჯიას არასტანდარტული ავტომატიზაციის აღჭურვილობის კომპანია, შპს
სართული 1, კორპუსი 13, ჰულის ინდუსტრიული პარკი, მეიქსიდაო, ტონგანი, Xiamen China
Email: info@xcjrubber.com | Website: www.xmxcjrubber.com
გამოქვეყნების თარიღი: 2026 წლის სექტემბერი | ბოლოს ვერიფიცირებულია: 2026 წლის სექტემბერი
გამოქვეყნების დრო: 2026 წლის 8 სექტემბერი